Senin, 27 Maret 2017

Tugas Teknik Perawatan Mesin

Teknik Perawatan Mesin

1  1.      Definisi Teknik Perawatan Mesin
            Teknik perawatan berasal dan kata maintenance engineering. Maintenance dapat diartikan sebagai suatu kegiatan penjagaan sesuatu hal pada kondisi yang sempurna. Engineering dapat diartikan sebagai penerapan prinsip-prinsip ilmu pengetahuan pada praktek berupa perancangan, konstruksi dan operasi struktur, peralatan dan sistem. Dengan demikian teknik perawatan dapat diartikan sebgai penerapan ilmu pengetahuan yang bertujuan untuk menjaga kondisi suatu peralatan atau mesin dalam kondisi yang sempurna.
            Kerusakan mesin dalam suatu instalasi industri dapat mengakibatkan masalah yang sangat besar dan sangat mahal. Untuk mengurangi masalah-masalah ini, maka perawatan dan perbaikan perlu diterapkan.

22.      Tujuan Teknik Perawatan Mesin
            Tujuan utama dari pemeliharaan terhadap peralatan atau mesin secara garis besar adalah :
a)      Kemampuan berproduksi dapat memenuhi kebutuhan sesuai dengan rencana produksi.
b)      Menjaga kualitas pada tingkat yang tepat untuk memenuhi apa yang dibutuhkan oleh produk itu sendiri dan kegiatan produksi yang tidak terganggu.
c)      Untuk membantu mengurangi pemakaian dan penyimpangan yang diluar batas dan menjaga modal yang diinvestasikan dalam perusahaan selama waktu yang ditentukan sesuai dengan kebijaksanaan perusahaan mengenai investasi tersebut.
d)     Untuk mencapai tingkat biaya maintenance serendah mungkin, dengan melaksanakan kegiatan maintenance secara efektif dan efisien keseluruhannya.
e)      Menjamin keselamatan operator peralatan atau mesin.
f)       Mengadakan kerja sama yang erat dengan fungsi-fungsi utama lainnya dari suatu perusahaan yaitu tingkat keuntungan atau return of investment yang sebaik mungkin dan total biaya yang terendah. 

33.      Peran Program Dalam Perawatan Mesin Industri
            Secara skematik, program perawatan di dalam suatu industri bisa dilihat pada gambar berikut :
https://html2-f.scribdassets.com/1kiy9ejp6o3yzi1c/images/1-943e971e92.png

            Perawatan: Suatu kombinasi dari berbagai tindakan yang dilakukan untuk menjagasuatu barang, memperbaikinya sampai pada suatu kondisi yang dapat diterima.Merawat dalam pengertian “suatu kondisi yang dapat diterima” antara suatu perusahaan berbeda dengan perusahaan lainnya. Dibentuknya bagian perawatan dalam suatu perusahaan industri dengan tujuan :
a)      Agar mesin-mesin industri, bangunan, dan peralatan lainnya selalu dalam keadaan siap pakai secara optimal.
b)      Untuk menjamin kelangsungan produksi sehingga dapat membayar kembalimodal yang telah ditanamkan dan akhirnya akan mendapatkan keuntungan yang besar.


14.      Bagan Perawatan
https://html1-f.scribdassets.com/1kiy9ejp6o3yzi1c/images/7-c39f79eca7.png

Bentuk-bentuk Perawatan :
1.      Perawatan Preventif (Preventive Maintenance)
      Adalah pekerjaan perawatan yang bertujuan untuk mencegah terjadinyakerusakan, atau cara perawatan yang direncanakan untuk pencegahan(preventif).Ruang lingkup pekerjaan preventif termasuk: inspeksi, perbaikan kecil,pelumasan dan penyetelan, sehingga peralatan atau mesin-mesin selamaberoperasi terhindar dari kerusakan.
2.      Perawatan Korektif
      Adalah pekerjaan perawatan yang dilakukan untuk memperbaiki danmeningkatkan kondisi fasilitas/peralatan sehingga mencapai standar yang dapatditerima.Dalam perbaikan dapat dilakukan peningkatan-peningkatan sedemikian rupa,seperti melakukan perubahan atau modifikasi rancangan agar peralatan menjadilebih baik.
3.      Perawatan Berjalan
      Dimana pekerjaan perawatan dilakukan ketika fasilitas atau peralatan dalamkeadaan bekerja. Perawatan berjalan diterapkan pada peralatan-peralatan yangharus beroperasi terus dalam melayani proses produksi.
4.      Perawatan Prediktif
      Perawatan prediktif ini dilakukan untuk mengetahui terjadinya perubahan ataukelainan dalam kondisi fisik maupun fungsi dari sistem peralatan. Biasanyaperawatan prediktif dilakukan dengan bantuan panca indra atau alat-alat monitoryang canggih.
5. Perawatan setelah terjadi kerusakan (Breakdown Maintenance)
            Pekerjaan perawatan dilakukan setelah terjadi kerusakan pada peralatan, dan untukmemperbaikinya harus disiapkan suku cadang, material, alat-alat dan tenagakerjanya.
6. Perawatan Darurat (Emergency Maintenance)
            Adalah pekerjaan perbaikan yang harus segera dilakukan karena terjadi kemacetanatau kerusakan yang tidak terduga


25.      Departemen Organisasi Dalam Proses Perawatan Mesin Industri
            Dalam pengorganisasian pekerjaan perawatan, perlu diselaraskan secara tepatantara faktor-faktor keteknikan, geografis dan situasi personil yang mendukung. Beberapa faktor yang mempengaruhi pembentukan departemen perawatan adalah:
a)      Jenis pekerjaan perawatan akan menentukan karakteristik pengerjaan dan jenis pengawasan. Jenis-jenis pekerjaan perawatan yang biasanya dilakukan adalah : sipil, permesinan, pemipaan, listrik dan sebagainya.
b)      Kesinambungan Pekerjaan Jenis pengaturan pekerjaan yang dilakukan di suatu perusahaan/industri akan mempengaruhi jumlah tenaga perawatan dan susnan organisasi perusahaan. Sebagi contoh, untuk pabrik yang melakukan aktifitas pekerjaan lima hari kerja seminggu dengan satu shift, maka program perawatan preventif dapat dilakukan tanpa menganggu kegiatan produksi dimana pekerjaan perawatan bisa dilakukan diluar jam produksi. Berbeda halnya dengan aktifitas pekerjaan produksi yang kontinyu ( 7 hari seminggu, 3 shift sehari) maka pekerjaan perawatan harus diatur ketika mesin sedang berhenti beroperasi.
c)      Situasi Geografis Lokasi pabrik yang terpusat akan mempunyai jenis program perawatan yang berbeda  jika dibandingkan dengan lokasi pabrik yang terpisah-pisah. Sebuah pabrik besar dan bangunannya tersebar akan lebih baik menerapkan program perawatan lokal masing-masing (desentralisasi), sedangkan pabrik kecil atau lokasi bangunannya berdekatan akan lebih baik menerapkan sistem perawatan terpusat (sentralisasi).
d)     Ukuran Pabrik. Pabrik yang besar akan membutuhkan tenaga perawatan yang besar dibandingkan dengan pabrik yang kecil, demikian pula halnya bagi tenaga pengawas.
e)      Ruang lingkup bidang perawatan pabrik Ruang lingkup pekerjaan perawatan ditentukan menurut kebijaksanaan manajemen. Departemen perawatan yang dituntut melaksanakan fungsi primer dan sekunder akan membutuhkan super visi tambahan, sedangkan departemen perawatan yang fungsinya tidak terlalu luas akan membutuhkan organisasi yang lebih sederhana.
f)       Keterandalan tenaga kerja yang terlatih dalam membuat program pelatihan, dipertimbangkan terhadap tuntutan keahlian dan keandalan pada masing-masing lokasi yang belum tentu sama.

36.      Struktur Organisasi Dalam Perawatan Mesin Industri

https://html2-f.scribdassets.com/1kiy9ejp6o3yzi1c/images/6-dd3b67e9cd.png

Minggu, 01 Januari 2017

Pengertian Uji Metalografi

Nama : Ari Anwari
Npm : 21414530
Kelas : 3IC02
TUGAS SOFTSKILL [METODOLOGI PENELITIAN]


I. Pengertian Uji Metalografi
    Ilmu logam dibagi menjadi dua bagian khusus, yaitu metalurgi dan metalografi. Metalurgi adalah ilmu yang menguraikan tentang cara pemisahan logam dari ikatan unsur-unsur lain. Metalurgi dapat dikatakan pula sebagai cara pengolahan logam secara teknis untuk memperoleh jenis logam atau logam paduan yang memenuhi kebutuhan tertentu. Sedangkan metalografi adalah ilmu yang mempelajari tentang cara pemeriksaan logam untuk mengetahui sifat, struktur, temperatur, dan persentase campuran logam tersebut.
Dalam proses pengujian metalografi, pengujian logam dibagi lagi menjadi dua jenis, yaitu :
1. Pengujian makro (Macroscope Test)
    Pengujian makro ialah proses pengujian bahan yang menggunakanmata  terbuka dengan tujuan dapat memeriksa celah dan lubang dalam permukaan bahan. Angka kevalidan pengujian makro berkisar antara 0,5 hingga 50 kali.

2. Pengujian mikro (Microscope Test)
    Pengujian mikro ialah proses pengujian terhadap bahan logam yang bentuk kristal logamnya tergolong sangat halus. Sedemikian halusnya sehingga pengujiannya memerlukan kaca pembesar lensa mikroskop yang memiliki kualitas perbesaran antara 50 hingga 3000 kali.

II. Langkah-langkah Pengujian Metalografi
     Berikut ini merupakan langkah-langkah untuk melakukan pengujian metalografi. Adapun langkah-langkah yang harus dilakukan adalah sebagai berikut :
1. Pemotongan
    Pemotongan specimen cukup dalam dimensi yang tidak terlalu besar (<10 × 10 × 10) mm dan tidak boleh menjadi panas berlebihan dalam proses pemotongan untuk menghindari rusaknya struktur specimen tersebut akibat panas.

2. Penyalutan (Mounting)
    Benda kerja yang kecil sukar dipegang pada proses penggerindaan dan pemolesan, maka perlu disalut terlebih dahulu. Bahan penyalutan yang digunakan adalah termoplastik seperti resin, yang mencair pada temperature 150º C.

3. Penggerindaan dan Pengamplasan
    Proses ini menggunakan kertas ampelas yang berjenjang dimulai dariampelas yang kasar sampai dengan yang halus. Tingkat kehalusan kertas ampelas ini ditentukan oleh ukuran serbuk silikon karbida yang menempel pada kertas tersebut.
Misalnya, terdapat ampelas yang memiliki tingkat kehalusan hingga 220, angka 220 menunjukkan bahwa serbuk silikon karbida pada kertas ampelas itu bisa lolos dari ayakan hingga mencapai 220 lubang pada luas 1 inchi2 (sekitar 625 mm2).

4. Pemolesan (Polishing)
    Benda uji yang sudah melewati proses penggerindaan, diteruskan ke proses pemolesan. Mesin yang digunakan adalah mesin poles metalografi. Mesin ini terdiri dari piringan yang berputar dengan kain beludru (selvyt). Cara pemolesannya, benda uji diletakkan di atas piringan yang berputar, kain poles diberi sedikit pasta oles. Pasta oles yang biasa digunakan adalah alumina (Al2O3). Dalam istilah perdagangan diberi nama autosol atau gama alumina. Bila garis-garis bekas pengampelasan masih terlihat, pemolesan diteruskan.Apabila terlihat sudah rata, maka specimen dibersihkan dan dilanjutkan dengan pengetsaan.

5. Pengetsaan
    Hasil pemolesan yang terakhir akan menghasilkan suatu lapisan yang menutupi permukaan struktur logam. Struktur mikro dapat terlihat dengan jelas di bawah mikroskop dengan menghilangkan lapisan tersebut dengan cara mengetsa. Mengetsa dalam kamus, dapat diartikan sebagai proses pembuatan gambar atau ukuran pada pelat tembaga, yang dilapisi lilin dengan benda tajam kemudian membiarkan garis-garis yang diperoleh itu terkena korosi cairan asam. Hasil proses itu ialah etsa, yaitu berupa gambar atau ukiran. Berikut ini merupakan penjelasan beberapa larutan etsa untuk pengujian makro dan mikro yang biasa dipakai dalam metalografi.
     A. Cara Mengetsa :
           Setelah bahan uji melalui beberapa tahapan, maka benda uji dapat langsung dietsa. Pengetsaan dilakukan dengan cara menempatkan asam yang akan digunakan pada sebuah cawan kemudian mencelupkan permukaan benda uji pada asam tersebut sesuai dengan waktu yang telah ditetapkan. Setelah itu, benda dicuci dengan air hangat atau alcohol untuk menghentikan reaksi dan mengeringkan dengan udara dari mesin kompresor.

      B. Pengaruh Etsa
           Etsa larutan kimia sangat mempengaruhi bentuk permukaan benda uji. Dengan kata lain, baik atau tidaknya hasil pengetsaan dapat dipengaruhi oleh larutan kimia yang digunakan untuk mengetsa. Setelah bahan uji dietsa, di atas seluruh permukaan benda uji akan tampak garis-garis yang tidak teratur. Garis-garis yang tampak itu menunjukkan adanya batas antar butir kristal logam tersebut.
Untuk memperjelas bentuk dan corak butir-butir kristal yang berbeda jenisnya itu, dapat diamati pada mikroskop. Dengan mikroskop,kita dapat menunjukkan adanya perbedaan beberapa elemen yang terkandung dalam bahan uji tersebut. 
Meskipun demikian, tidak semua proses pengetsaan menghasilkan hasil etsa yang memuaskan. Dengan kata lain, dalam satu proses pengetsaan terkadang kita tidak berhasil mengetsa benda yang diuji. 
Berikut ini merupakan faktor-faktor penyebab terjadinya kegagalan dalam mengetsa, yaitu :
  • Benda kerja terlalu kotor karena terlalu lunak atau berminyak.
  • Benda kerja tidak bersih pada waktu dicuci.
  • Kurangnya waktu pengetsaan.
  • Terlalu lama waktu yang digunakan dalam pengetsaan.
  • Salah memilih dan menggunakan cairan etsa (etching reagent).
6. Mikroskop
    Pada dasarnya, mikroskop terdiri dari dua buah lensa positif, yaitu lensa yang menerima sinar langsung dari bendanya atau lensa dekat dengan benda yang akan dilihat, yang disebut lensa obyektif, sedangkan lensa yang berada dekat dengan mata disebut lensa okuler. Perbesaran total oleh mikroskop ini didefinisikan dengan perbandingan antara tangen sudut buka baying akhir dengan sudut buka tanpa menggunakan alat. Perbesaran sebuah mikroskop biasanya berkisar 50, 100, 200, 400, dan 1000 kali lebih besar dari benda uji. Perbesaran struktur mikro dapat dihitung dengan menggunakan rumus sebagai berikut :

                                                  LOK × LOB × FK × UKURAN

dimana :
LOK    =  lensa okuler (nilai 2,5)
LOB    =  lensa obyektif/lensa yang dipakai pada mikroskop
FK       =  faktor kamera (nilai 1)
    Ukuran foto 3R nilai 4.

III. Bahan-bahan larutan pada etsa makro adalah sebagai berikut :
       1. Hydrochloric, yang memiliki komposisi 50% asam hydrochloric dalam air dengan suhu antara 70º C - 80º C dan waktu yang dibutuhkan 1 jam, serta digunakan untuk bahan baja dan besi.

      2. Sulphuric, yang memiliki komposisi 20% asam sulphuric dalam air dengan suhu 80º C dan waktu yang diperlukan antara 10 sampai 20 detik, serta digunakan untuk bahan besi dan baja.

      3. Nitric, yang memiliki komposisi 20% asam nitric dalam air dan boleh dalam keadaan dingin jika cocok, serta digunakan untuk bahan besi dan baja.

       4. Alcoholic ferric chloride, yang memiliki komposisi 96 cm3ethyl alcohol, 59 gram ferric chloride, dan 2 cm3 asam hydrochloric.

       5. Bahan etsa, yang memiliki komposisi copper ammonium chloride 9 gram dan air 91 ml specimen untuk baja. Waktu etsa lebih lama dari pada etsa mikro struktur.

        6. Untuk mengetsa baja agar didapat hasil etsa yang dalam dan tebal lapisannya, digunakan bahan etsa yang baik, yaitu hydrochloric acil (HCl) 140 ml, sulphuric acid (H2SO4) 3 ml dan air 50 ml dengan waktu etsa antara 15 sampai 30 menit.

      7. Specimen alumunium atau campuran alumunium bahan etsa ialah hydrofloride acid (HF) 10 ml, nitrid acid (HNO3) 1 ml, dan air 200 ml. Waktu pengetsaannya sangat singkat dan karena itu, jika terjadi lapisan hitam yang tebal dapat dihilangkan dengan cara merendam pada asam nitrat (HNO3). Waktu pengetsaan itu lebih l daripada etsa untuk mikro struktur. Setelah kita mengetsa, kita langsung dapat melihat bagian mana yang atau mengambang dari serat (alur) benda kerja tersebut. Macro test ini biasanya dilakukan pada benda yang pembuatannya ditempa, dituang, dan hasil pengerolan.


IV. Bahan-bahan larutan pada etsa mikro adalah sebagai berikut :
       1. Asam nitrat, yang memiliki komposisi asam nitrat 2 ml dan alcohol 95% atau 98 ml. Pemakaiannya untuk bahan karbon, baja paduan rendah, dan baja paduan sedang. Waktu yang diperlukan beberapa detik sampai 1 menit.

       2. Asam pikrat, yang memiliki komposisi 4 gram asam pikrat, alkohol 95% atau 98 ml. Pemakaiannya untuk baja karbon dalam keadaan normal, dilunakkan, dikeraskan (hardening) dan ditemper (tempering). Waktu pengetsannya beberapa detik sampai 1 menit.

   3. NH4OH.H2O2, yang memiliki komposisi NH4OH sebagai dasar dan H2O2 beberapa tetes. Pemakaiannya untuk bahan tembaga dan paduannya dengan waktu pengetsaan sampai bahan uji berwarna biru.

       4. Bahan etsa adalah nital 2%, yaitu 2 ml asam nitrat (HNO3) dan 98 ml methyl alcohol dalam waktu 10 sampai 30 detik.

     5. Bahan etsa menggunakan asam yang terdiri dari 10% ammonium ferri sulfat, 2,5% ammonium acrocide NH4(OH), dan 65% larutan asamkrom dalam waktu 10 sampai 30 detik, yang digunakan untuk tembagadan campurannya.


                                                     Hasil gambar untuk alat pengujian metalografi

                                                       Gambar 1.  Mettalurgical Microscope


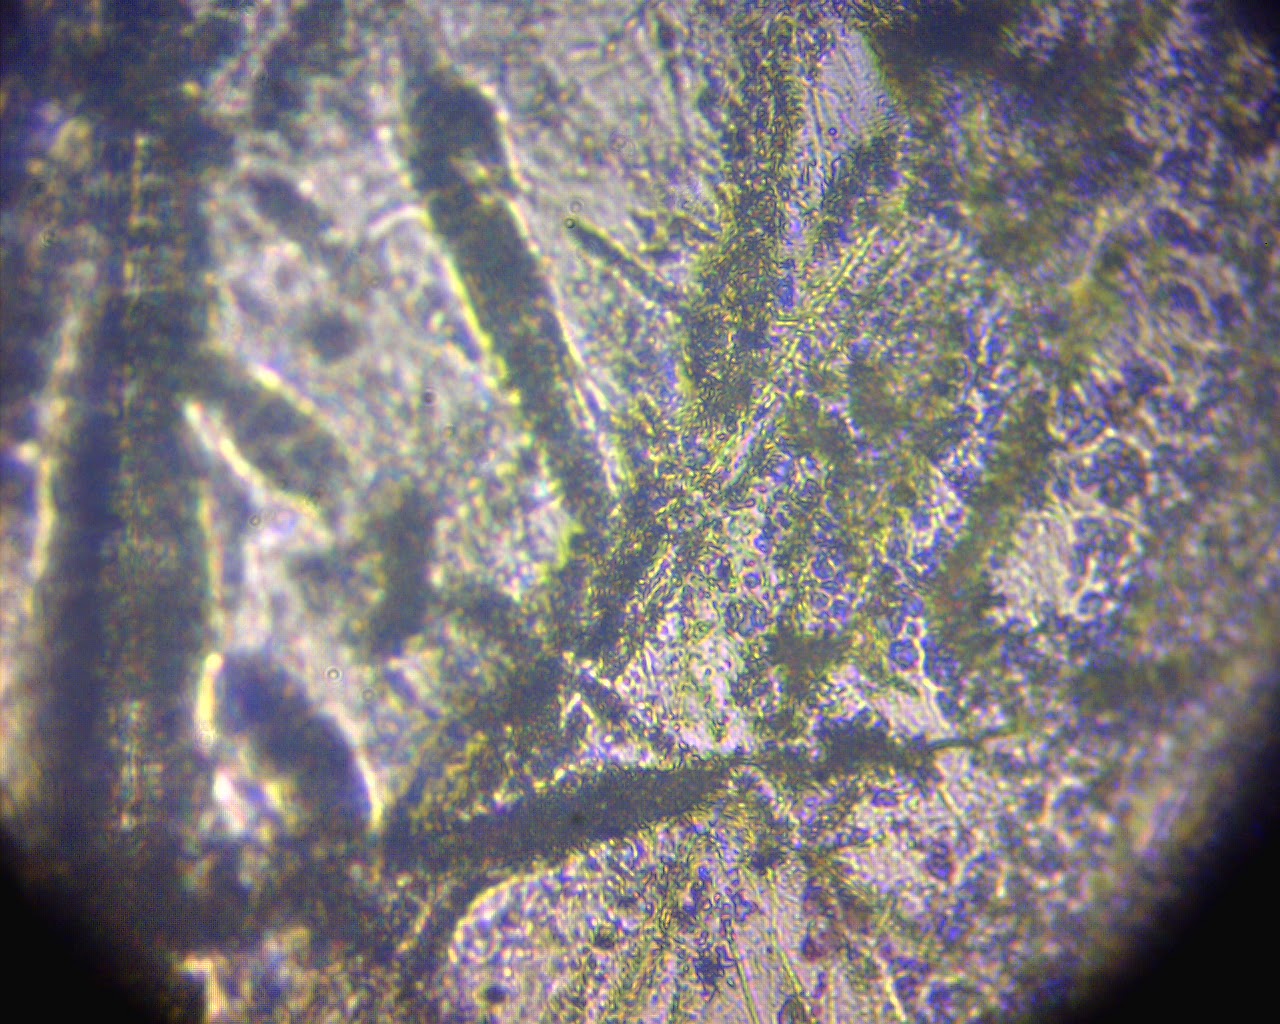
                                                      Gambar 2. Hasil dari Uji Metalografi